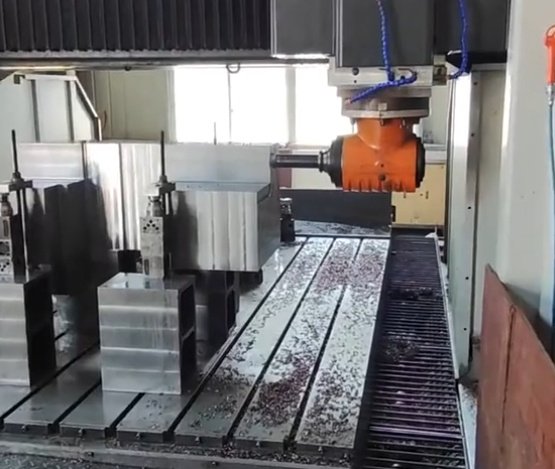
Обработка крупных деталей на станках с ЧПУ специализируется на производстве негабаритных и тяжелых компонентов с высокой точностью с использованием оборудования с числовым программным управлением. Она применяется в отраслях, которые зависят от больших и сложных деталей, таких как строительная техника, энергетика, горнодобывающая промышленность, судостроение, аэрокосмическая промышленность, железнодорожный транспорт и промышленное оборудование.
Что такое крупногабаритная обработка деталей на станках с ЧПУ?
Обработка крупных деталей на станках с ЧПУ — это процесс резки, формовки, сверления и чистовой обработки заготовок, размеры или вес которых превышают возможности стандартных станков. В этих операциях используются крупноформатные вертикальные и горизонтальные обрабатывающие центры с ЧПУ, расточные станки и портальные фрезерные станки для получения точных элементов на длинных, широких или высоких деталях.
По сравнению с традиционной механической обработкой, обработка крупных деталей требует работы с более высокими нагрузками, большими перемещениями и более сложной оснасткой. Несмотря на масштаб, цель остается той же: многократное производство деталей, точно соответствующих заданным размерам, геометрии и качеству поверхности.
Типичные отрасли и области применения
Крупногабаритные детали, изготовленные на станках с ЧПУ, необходимы во многих отраслях промышленности, где критически важны прочность конструкции, надежность и точная подгонка.
- Строительная и землеройная техника: рамы, стрелы, кожухи, компоненты гусениц.
- Энергетика и производство электроэнергии: корпуса турбин, рамы генераторов, редукторы, опоры подшипников.
- Нефтегазовая отрасль: компоненты стояков, корпуса клапанов, коллекторы, подводные конструкции.
- Морская и судостроительная промышленность: ступицы гребных винтов, компоненты руля, основания лебедок, детали палубного оборудования.
- Горнодобывающая промышленность и погрузочно-разгрузочные работы: корпуса дробилок, основания мельниц, конструкции конвейеров, вращающееся оборудование.
- Железнодорожный и транспортный транспорт: рамы тележек, детали сцепных устройств, ступицы колес, компоненты тормозной системы.
- Промышленное оборудование: прессовые рамы, основания станков, колонны, прецизионные сварные конструкции.
- Аэрокосмическая оснастка и пресс-формы: крупногабаритные инструменты для укладки, формовочные штампы, приспособления, сборочные шаблоны.
Основные возможности в области обработки крупногабаритных деталей.
При оценке возможностей станков с ЧПУ для обработки крупных деталей следует учитывать несколько факторов, определяющих, что цех может надежно выполнить.
Максимальный размер и вес детали
Каждый станок имеет ограничения по перемещениям по осям X, Y, Z, а также по грузоподъемности стола или зажимного приспособления. Эти параметры определяют, можно ли обработать деталь за одну установку или необходимо выполнить несколько операций.
| Возможности | Общий диапазон | Заметки |
|---|---|---|
| Максимальный ход по оси X | 1,500 – 12,000 мм | Горизонтально-расточные и портальные фрезерные станы предназначены для обработки длинных деталей. |
| Максимальное перемещение по оси Y | 800 – 4,000 мм | Определяет допустимую ширину проходимости и вылет стрелы при поперечном движении. |
| Максимальное перемещение по оси Z | 800 – 3,000 мм | Критически важно для высоких элементов и глубоких деталей. |
| Грузоподъемность стола | 3–60 метрических тонн и более | Определяет максимальный вес заготовки, включая крепежные элементы. |
| Мощность шпинделя | 20–60 кВт | Повышенная мощность обеспечивает возможность интенсивной резки твердых материалов. |
| Скорость вращения шпинделя | 2,500–10,000 об / мин | Сбалансировано для черновой обработки и чистовой чистовой обработки. |
Фактические значения могут сильно различаться; подходящий поставщик будет подбирать оборудование в соответствии с размерами детали, учитывая зазоры при настройке и длину инструмента, а не только номинальные перемещения.
Допуски и геометрическая точность
Большой размер не означает неточность. Обработка крупных деталей на станках с ЧПУ обычно позволяет достичь жестких допусков на больших расстояниях при условии надлежащего технического обслуживания, выравнивания и компенсации температурных воздействий.
Типичные диапазоны допусков для крупных компонентов включают:
- Общая обработка на больших рамах: ±0.10–0.50 мм
- Обработанные отверстия, посадки и контактные поверхности: ±0.01–0.05 мм
- Плоскостность и прямолинейность на длинных поверхностях: 0.02–0.10 мм на метр, в зависимости от жесткости и возможностей контроля.
- Допуски на позиционирование критически важных отверстий: 0.02–0.10 мм истинного положения (часто проверяется с помощью КИМ).
Для функциональных сборок геометрическое проектирование и допуски (GD&T) обычно применяются для контроля параллельности, перпендикулярности, цилиндричности, концентричности и положения на больших пролетах.
Вертикальная и горизонтальная обработка крупногабаритных деталей.
При обработке крупных деталей обычно используется сочетание вертикальной и горизонтальной конфигураций для эффективного доступа к элементам конструкции.
Вертикальные обрабатывающие центры (ВОМ) для обработки крупных деталей подходят для пластинчатых конструкций и высоких компонентов, закрепленных на их основании. Преимуществами являются легкая погрузка краном, хорошая видимость во время настройки и эффективная обработка контуров больших верхних поверхностей. Они широко используются для:
- Большие пластины, основания и рамы
- Обработка пазов, углублений и профилей поверхностей.
- Крупные пресс-формы и штампы
Горизонтальные обрабатывающие центры (ГОК) и горизонтально-расточные станки обеспечивают превосходное удаление стружки и многосторонний доступ. Поворотный стол или многопаллетная система позволяют обрабатывать несколько поверхностей за меньшее количество наладок. Области применения:
- Толстые корпуса и редукторы
- Глубокие скважины и пересекающиеся отверстия
- Сложные сварные соединения, требующие обработки множества поверхностей.
Портальные фрезерные станки используются для обработки очень длинных или широких деталей, таких как станины станков и несущие балки. Во многих проектах по обработке крупных деталей сочетаются вертикальные, горизонтальные и портальные операции для оптимального охвата и точности.
Одностанционная и многостанционная обработка
По возможности, крупные детали обрабатываются за одну установку, чтобы сохранить базовые точки и сократить объем работ по выравниванию. Однако размер детали, геометрия и ограничения станка могут потребовать нескольких установок или перепозиционирования. Эффективное планирование процесса определяет схемы базовых точек и стратегии зажима для поддержания размерных соотношений на всех этапах обработки.
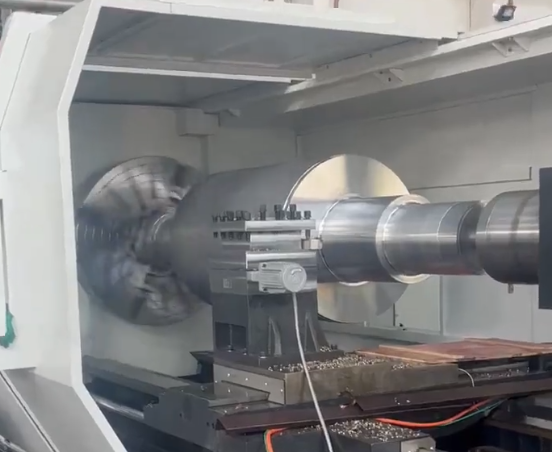
Материалы для крупных деталей, изготовленных на станках с ЧПУ.
Обработка крупных деталей охватывает широкий спектр материалов, от низкоуглеродистых сталей до современных сплавов. Выбор материала определяется требованиями к прочности, жесткости, коррозионной стойкости, весу и стоимости.
| Группа материалов | Типичные оценки | Типичные области применения крупных деталей |
|---|---|---|
| Углеродистые стали | АСТМ А36, АИСИ 1018, 1020, 1045 | Рамы машин, кронштейны, пластины, конструктивные элементы |
| Легированная сталь | 4140, 4340, 8620, закаленные и отпущенные стали | Валы, шестерни, корпуса для работы в условиях высоких нагрузок, изнашиваемые компоненты. |
| Нержавеющая сталь | 304, 316, 410, 420, двухслойные марки | Коррозионностойкое морское, энергетическое и технологическое оборудование |
| Чугун и высокопрочный чугун | GG25, GGG40, GGG60, ASTM A536 | Станины станков, корпуса, опоры крупных подшипников, корпуса насосов. |
| Алюминиевые сплавы | 5083, 6061, 6082, 7075 | Легкие рамы, аэрокосмическая оснастка, конструкции |
| Цветные металлы | Латунь, бронза, медные сплавы | Втулки, износостойкие пластины, гидравлические и клапанные компоненты. |
| Инструментальные стали | P20, H13, другие стали для пресс-форм и штампов | Крупные пресс-формы, штампы и формовочные инструменты |
Обрабатываемость крупных деталей зависит от внутренних напряжений, условий термообработки, а также качества литья или ковки. Для длинных или асимметричных деталей контролируемая черновая обработка с последующим снятием напряжений и чистовой обработкой помогает поддерживать стабильность размеров.
Технологический процесс обработки крупногабаритных деталей на станках с ЧПУ.
Для крупных проектов структурированный технологический процесс позволяет эффективно управлять сложностью и обеспечивать воспроизводимость результатов.
1. Анализ проекта и оценка технологичности изготовления
Перед началом обработки поставщик услуг просматривает 3D-модели и чертежи для проверки:
- Осуществимость в пределах размеров машины и ограничений по перемещению.
- Доступ ко всем функциям с помощью имеющихся инструментов.
- Схемы базовых параметров и допусков относительно возможностей крепления.
- Состояние материалов и необходимые допуски
Рекомендации могут включать корректировку зон допуска, введение припусков на обработку или изменение некритичных элементов для упрощения настройки.
2. Планирование оснастки и зажимных приспособлений
Крепление деталей особенно важно для крупных деталей из-за их веса и возможной деформации. Типичные подходы включают:
- Специальные стальные приспособления, прикрепленные болтами к станочным столам.
- Модульные системы крепления с регулируемыми опорами
- Опорные домкраты и регулируемые опоры предотвращают провисание.
- Последовательности фиксации, позволяющие избежать искажений и сохранить исходные данные.
При сварке крупных конструкций конструкция приспособления должна также обеспечивать выравнивание во время сварки и последующей механической обработки.
3. Программирование ЧПУ и стратегия траектории движения инструмента
Программное обеспечение CAM генерирует траектории движения инструмента, учитывающие большие перемещения, потенциальные столкновения с зажимами или опорами, а также эффективное удаление стружки. К таким стратегиям относятся:
- Послойная черновая обработка для удаления основного материала без перегрузки конструкции.
- Адаптивное или высокоэффективное фрезерование, если это позволяют возможности станка.
- Сегментированные зоны обработки позволяют контролировать тепловое воздействие и деформацию.
- Сглаживание траектории движения инструмента и закругление углов для минимизации резких изменений нагрузки.
4. Настройка, выравнивание и контроль базовой точки
Настройка включает в себя тщательное выравнивание заготовки на столе станка. Обычно используются следующие методы:
- Использование опорных поверхностей, полученных в процессе изготовления или литья, в качестве исходных базовых элементов.
- Проверка прямолинейности и плоскостности с помощью индикаторов часового типа и лазерных систем.
- Использование циклов зондирования для определения местоположения элементов и проверки выравнивания.
Для обеспечения точности сборки во всех последующих операциях поддерживаются согласованные базовые точки отсчета.
5. Черновая обработка, снятие напряжений и чистовая обработка.
Многие крупные детали проходят поэтапную механическую обработку. Типичная последовательность такова:
- Черновая обработка: удалить большую часть лишнего материала, оставив заготовку для чистовой обработки.
- Снятие напряжений: термообработка для уменьшения остаточных напряжений, возникающих при сварке, литье или черновой обработке.
- Чистовая обработка: окончательные проходы для достижения требуемых размеров, геометрии и качества поверхности.
Такой подход повышает стабильность размеров, особенно для длинных балок, крупных сварных конструкций и отливок, подвергавшихся интенсивной механической обработке.
6. Осмотр, проверка сборки и документация.
Методы контроля качества крупных обработанных деталей могут включать в себя:
- Координатно-измерительные машины (КИМ), мостовые или портативные
- Лазерные трекеры и системы сканирования для больших расстояний и сложных профилей.
- Прецизионные уровни, автоколлиматоры и индикаторы часового типа для проверки прямолинейности и параллельности.
- Функциональные измерительные приборы и испытательные узлы для обеспечения точной посадки.
Для обеспечения полной прослеживаемости, отчеты об измерениях часто прикрепляются к серийным номерам, сертификатам на материалы и технологическим документам.
Детальная обработка крупногабаритных деталей в вертикальном и горизонтальном положениях
Вертикальная и горизонтальная конфигурации обработки имеют свои специфические преимущества для крупных деталей. Понимание их различий помогает определить технологические маршруты и выбрать поставщика услуг.
Вертикальная обработка крупногабаритных деталей
Вертикальные крупноформатные обрабатывающие центры и портальные фрезерные станки позиционируют шпиндель над деталью. Ключевые аспекты включают:
- Опоры для заготовок: большие столы или напольные плиты, способные выдерживать большие зажимные нагрузки.
- Доступность: подходит для больших плоских поверхностей и углублений.
- Контроль подачи охлаждающей жидкости и удаления стружки: гравитация способствует удалению стружки из полостей, чему способствует поток охлаждающей жидкости.
Вертикальная обработка часто используется для:
- Конструкционные пластины и ребра
- Фрезерование опорных плоскостей на больших площадях
- Обработка Т-образных пазов, шпоночных пазов и монтажных поверхностей.
Горизонтальная обработка крупногабаритных деталей
Горизонтальные обрабатывающие центры и расточные станки устанавливают шпиндель горизонтально, что позволяет стружке отходить от обрабатываемой поверхности и обеспечивает многостороннюю обработку. Особенности включают в себя:
- Вращающиеся столы или поддоны для 4-осевой или 5-осевой обработки нескольких поверхностей.
- Возможность глубокого бурения с использованием удлиненных шпинделей или расточных оправок.
- Улучшенный доступ к внутренним элементам и пересекающимся проходам.
Горизонтальная обработка предпочтительна для деталей блочной формы, массивных корпусов и компонентов, требующих точного соответствия между множеством поверхностей или отверстий.
Сочетание вертикальных и горизонтальных операций
Для сложных крупногабаритных деталей часто эффективен комбинированный подход: вертикальная обработка поверхностей и профилей, за которой следует горизонтальная обработка отверстий и боковых элементов. Тщательное планирование базовых точек гарантирует, что оба набора операций будут привязаны к одной и той же системе координат, сохраняя точность позиционирования.
Типы отделки поверхности и характеристики
Обработка крупных деталей на станках с ЧПУ позволяет получать самые разнообразные поверхности и элементы. Качество обработки поверхности подбирается в соответствии с функциональными требованиями, такими как скользящий контакт, герметизация, адгезия краски или подготовка к сварке.
Типичные уровни отделки включают:
- Шероховатые обработанные поверхности: Ra 3.2–6.3 мкм для некритических участков.
- Прецизионные подшипниковые или уплотнительные поверхности: Ra 0.4–1.6 мкм
- Подготовка к нанесению покрытия или покраске: контролируемая шероховатость для обеспечения адгезии.
К общим характеристикам крупных деталей относятся:
- Обработанные на станке площадки и монтажные поверхности
- Расточенные отверстия, посадочные места подшипников и места соединения валов.
- Резьбовые отверстия и шпильки, часто в большом количестве.
- Канавки, пазы и шпоночные пазы
- Карманы и полости для снижения веса или функциональной интеграции.
Контроль качества и инспекция при обработке крупногабаритных деталей
Для точного измерения крупных компонентов требуется соответствующее оборудование, процедуры и контроль окружающей среды. Контроль качества является неотъемлемой частью всего процесса обработки.
Измерительное оборудование и методы
Для контроля крупных деталей может использоваться один или несколько из следующих инструментов:
- КИМ мостового или портального типа обеспечивают высокую точность на больших габаритах.
- Переносные манипуляторы для координатно-измерительных машин, обеспечивающие гибкое измерение параметров непосредственно в цеху.
- Лазерные трекеры для измерений на больших расстояниях, выравнивания и анализа наилучшего соответствия.
- Измерители высоты, микрометры, калибры отверстий и приборы для измерения шероховатости поверхности.
- Индикаторы циферблатного типа, установленные на магнитных основаниях или специальных опорах для проверки соосности.
Экологический и технологический контроль
Для жестких допусков крайне важны контроль температуры и стабильность технологического процесса. К таким методам относятся:
- Перед окончательной обработкой и проверкой необходимо дать крупным деталям стабилизироваться до заводской температуры.
- Мониторинг условий окружающей среды при измерении больших расстояний.
- При повторных измерениях необходимо использовать одинаковые условия зажима.
Габаритные данные могут быть записаны в цифровом формате для обеспечения прослеживаемости, статистического анализа и выполнения требований к документации заказчика.
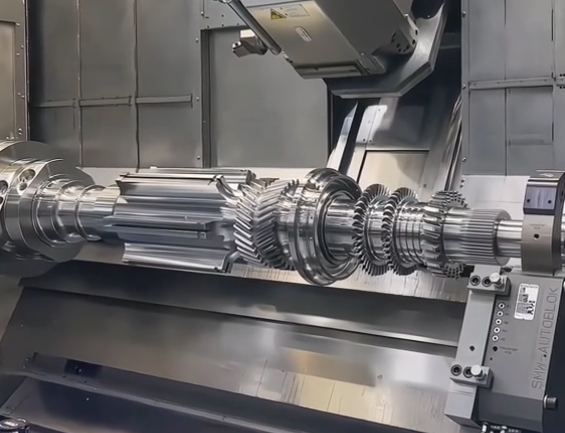
Общие соображения при обработке крупногабаритных деталей
Обработка крупных деталей на станках с ЧПУ влечет за собой дополнительные практические аспекты, выходящие за рамки обработки более мелких компонентов. Учет этих аспектов на ранних этапах способствует получению надежных результатов.
Обработка заготовок и логистика
Для перемещения тяжелых компонентов требуются краны, вилочные погрузчики или специализированное подъемное оборудование. Планирование включает в себя:
- Точки подъема и методы такелажа, предотвращающие деформацию.
- Безопасное вращение детали между вертикальным и горизонтальным положениями.
- Транспортировочные приспособления или поддоны, поддерживающие деталь во время транспортировки.
Управление искажениями
Из-за размеров, распределения массы и предшествующих операций формовки или сварки крупные детали могут быть чувствительны к деформации. Для контроля этого процесса могут применяться следующие методы механической обработки:
- По возможности используйте симметричное удаление материала.
- Примените методы снятия стресса средней интенсивности.
- При необходимости включите операции по выравниванию.
Группы разработчиков и технологов могут совместно определять припуски на механическую обработку и последовательность операций, которые минимизируют остаточные напряжения.
Выбор инструмента и стойкость инструмента
Режущие инструменты для обработки крупногабаритных деталей должны выдерживать длительное время контакта и переменные нагрузки. Следует учитывать следующие факторы:
- Сменные фрезы и расточные инструменты для экономичной смены пластин
- Марки твердосплавных материалов подбираются в зависимости от типа материала и условий резания.
- Подача охлаждающей жидкости в глубокие полости и отверстия
- Длина и жесткость инструмента, особенно при работе на высоких конструкциях.
Дополнительные услуги по обработке крупногабаритных деталей.
Многие компании, занимающиеся механической обработкой крупных деталей, предлагают сопутствующие услуги для изготовления более полных компонентов или узлов.
Сварка и изготовление
Крупногабаритные сварные конструкции часто подвергаются механической обработке после изготовления для достижения точного сопряжения. Услуги могут включать:
- Сварка стали и нержавеющей стали для каркасов и конструкций.
- Предварительная механическая обработка деталей для подгонки под сварку.
- Снятие напряжений после сварки перед окончательной механической обработкой.
Термическая обработка
Термическая обработка может повысить прочность, износостойкость или стабильность размеров. Типичные виды обработки включают:
- Нормализация и отжиг стальных отливок и поковок.
- Закалка и отпуск легированных сталей
- Снятие внутренних напряжений после интенсивной сварки или грубой механической обработки.
Обработка поверхности и покрытие
После механической обработки детали могут быть подвергнуты защите или улучшению поверхности, например:
- Дробеструйная или пескоструйная обработка для подготовки поверхностей.
- Окраска, порошковая покраска или другие защитные покрытия
- Покрытие или другие виды обработки металла, где это применимо.
Сборка и интеграция
Некоторые поставщики выполняют частичную сборку, включая установку подшипников, втулок, уплотнений и крепежных элементов, или примерку сопрягаемых компонентов. Это упрощает процесс обработки и координации для конечного потребителя.
Выбор партнера по механической обработке крупногабаритных деталей
Выбор подходящего поставщика услуг по механической обработке крупногабаритных деталей требует оценки его технических возможностей, контроля технологического процесса и способности удовлетворить требования вашего проекта.
Технические и машинные возможности
Ключевые моменты, которые необходимо подтвердить, включают:
- Доступные типы станков: вертикальные, горизонтальные, расточные, портальные фрезерные.
- Максимальные габаритные размеры и вес деталей, которые они могут выдержать.
- Уровни допуска, которых они обычно достигают на аналогичных деталях.
- Материалы, которые они регулярно обрабатывают, и любая специализация.
Системы качества и сертификация
Стандарты качества и сертификаты демонстрируют способность поддерживать стабильные процессы. Обратите внимание:
- Формальные системы управления качеством, такие как ISO 9001 или эквивалентные.
- Программы калибровки измерительного оборудования
- Документированные процедуры проверки и форматы отчетов.
Управление проектами и коммуникации
Для крупных компонентов часто требуются длительные сроки поставки и несколько этапов технологического процесса. Эффективное управление проектом и коммуникация способствуют своевременной доставке и четкому определению ожиданий.
Соображения относительно стоимости и сроков выполнения заказа
Стоимость обработки крупных деталей зависит от материала, сложности, времени обработки, требований к оснастке и дополнительных процессов, таких как сварка или термообработка. Прозрачные сметы, подробно описывающие допущения и этапы процесса, помогают согласовать бюджет с требованиями.
Почему стоит выбрать XCM для крупномасштабной обработки на станках с ЧПУ?
На рынке представлено множество поставщиков оборудования для механической обработки. Вот почему клиенты выбирают XCM для крупных проектов по обработке на станках с ЧПУ:
● Современное крупноформатное оборудование с ЧПУ (портальные фрезерные станки, горизонтально-расточные станки, вертикально-токарные станки)
● Комплексные возможности по изготовлению, сварке и механической обработке деталей.
● Жесткий контроль допусков при изготовлении деталей большой длины и высокой массы.
● Конкурентоспособные цены и масштабируемые производственные мощности
● Быстрое изготовление прототипов и выполнение срочных проектов.
● Строгий контроль качества с использованием координатно-измерительной машины и внутрипроизводственная проверка.
● Оптимизированная система крепления и оснастки для максимальной жесткости и устойчивости.
Мы объединяем возможности крупномасштабной механической обработки с практическими инженерными решениями в области производства. Такая интеграция снижает риски, связанные с размерами, повышает эффективность процессов и ускоряет вывод на рынок сложных, негабаритных компонентов.
FAQ
Что такое крупногабаритная обработка деталей на станках с ЧПУ?
Обработка крупных деталей на станках с ЧПУ относится к процессам прецизионной обработки, используемым для изготовления компонентов нестандартных размеров — как правило, превышающих стандартные пределы перемещения станка — с использованием мощных фрезерных, токарных станков или портальных систем с ЧПУ, разработанных для обеспечения высокой жесткости и перемещения по длинной оси.
Какие размеры считаются «крупными деталями» при обработке на станках с ЧПУ?
Хотя определения различаются в зависимости от возможностей цеха, крупные детали, как правило, превышают 1 метр (40 дюймов) по одному или нескольким параметрам или весят от нескольких сотен килограммов до нескольких тонн.
Какие материалы обычно обрабатываются в крупногабаритных деталях на станках с ЧПУ?
В качестве материалов обычно используются углеродистая сталь, легированная сталь, нержавеющая сталь, алюминиевые сплавы, чугун, титан, а также специализированные конструкционные пластмассы или композитные материалы.
Какие основные проблемы возникают при обработке крупногабаритных деталей?
К основным проблемам относятся поддержание точности размеров на больших пролетах, минимизация термических деформаций, обеспечение жесткости, безопасная работа с тяжелыми материалами и управление удалением стружки.
Сколько времени обычно занимает обработка крупных деталей на станках с ЧПУ?
Сроки выполнения заказа варьируются в зависимости от сложности, используемых материалов и требований к отделке, но обычно составляют от нескольких дней до нескольких недель.