Прототипирование на станках с ЧПУ — один из наиболее распространенных методов изготовления точных, функциональных прототипов из металла и пластика. Понимание того, как формируется его стоимость, помогает инженерам, закупщикам и менеджерам по продуктам принимать обоснованные решения в области проектирования и закупок, а также избегать непредвиденных перерасходов.
Как обычно формируется ценообразование на услуги прототипирования с ЧПУ
Поставщики услуг по обработке на станках с ЧПУ обычно формируют коммерческие предложения, исходя из нескольких ценовых блоков, а не из одной цены за деталь. Знание этих компонентов объясняет, почему два похожих коммерческих предложения могут значительно отличаться.
- Машинное и рабочее время
- Подготовка материалов и запасов
- Настройка и программирование
- Инструменты и расходные материалы
- Контроль качества и документация
- Вторичные операции и отделка
В большинстве цехов рассчитывается внутренняя почасовая ставка для каждого типа станка (3-осевой фрезерный станок, 5-осевой фрезерный станок, токарный центр, фрезерно-токарный станок и т. д.), которая включает амортизацию, техническое обслуживание, оплату труда оператора и накладные расходы. Эта ставка умножается на предполагаемое время обработки и наладки, а затем добавляются затраты на материалы и другие расходы.
Выбор материалов и его влияние на стоимость прототипа, изготовленного на станке с ЧПУ.
Выбор материала влияет как на стоимость сырья, так и на трудозатраты на механическую обработку. Две детали с одинаковой геометрией, но изготовленные из разных материалов, могут иметь заметно отличающуюся цену.
Категории материалов и типичное поведение затрат
Основные правила, которые часто применяются:
- Обычные алюминиевые сплавы, как правило, обладают низкими материальными и стоимость обработки прототипов.
- Углеродистая сталь, как правило, экономична, но может потребовать больших усилий при резке, чем другие стали. алюминий.
- Использование нержавеющих сталей и высокотемпературных сплавов увеличивает износ инструмента и время цикла.
- Конструкционные пластмассы часто обрабатываются быстро, но для предотвращения деформации может потребоваться специальная оснастка.
| Тип материала | Стоимость сырья (относительная) | Machinability | Влияние на износ инструмента | Использование типовых прототипов |
|---|---|---|---|---|
| Алюминий 6061 / 6082 | Низкий | Очень хорошо | Низкий | Общие механические детали, корпуса |
| Алюминий 7075 | Средний | Хорошо | Средний | Высокопрочные компоненты, детали для аэрокосмической отрасли |
| Мягкая сталь (например, 1018) | Низкий | Хорошо | Средний | Валы, кронштейны, конструктивные элементы |
| Инструментальная сталь (например, D2, H13) | От среднего до высокого | Умеренный к сложному | Высокий | Пресс-формы, износостойкие детали |
| Нержавеющая сталь 304/316 | От среднего до высокого | Средняя | Высокий | Коррозионностойкие узлы, медицинские компоненты |
| Титановые сплавы (например, Ti-6Al-4V) | Высокий | Трудный | Очень высоко | Аэрокосмическая отрасль, имплантаты, детали с высоким соотношением прочности к весу. |
| Латунь | Средний | Очень хорошо | Низкий | Фурнитура, декоративные и электротехнические детали |
| Конструкционные пластмассы (например, полиоксиметилен (ПОМ), полиэфиркетон (ПЭЭК), поликарбонат (ПК)) | От низкого до высокого уровня (зависит от класса) | От хорошего до умеренного | Низкий | Функциональные прототипы, изоляторы, медицинские приборы |
Размер запасов, отходы и закупки
Стоимость материалов включает в себя не только вес готовой детали. Она состоит из:
- Наличие стандартных размеров на складе (круглый пруток, листовой прокат, блок).
- Необходимый запас размеров для зажима и обработки.
- Минимальные объемы заказа от поставщиков
- Надбавки за сроки поставки и срочность.
Прототип, подходящий для стандартного круглого прутка, часто обходится дешевле, чем аналогичная деталь, для изготовления которой требуется пластина увеличенного размера или изготовленный на заказ блок, просто потому, что использование складских запасов и закупки более эффективны.
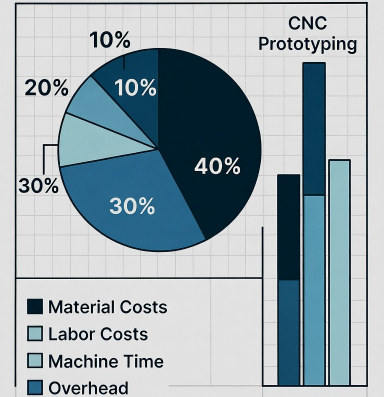
Геометрия и сложность детали как факторы, влияющие на стоимость.
Геометрия определяет, можно ли изготовить деталь на простом 3-осевом станке или требуется 4-осевой, 5-осевой или фрезерно-токарный станок, а также сколько переналадок необходимо выполнить. Сложность напрямую влияет на время цикла, время переналадки, трудозатраты на программирование и требуемый тип станка.
Ключевые геометрические факторы
К факторам, как правило, повышающим стоимость прототипирования на станках с ЧПУ, относятся:
- Глубокие полости с высоким соотношением глубины к диаметру инструмента
- Тонкие стенки и ребра, подверженные вибрации или деформации.
- Малые внутренние радиусы, требующие микроинструментов и низких скоростей подачи.
- Поверхности произвольной формы, требующие одновременной обработки по нескольким осям.
- Функции, выполняемые на нескольких поверхностях и требующие нескольких настроек или доступа к 5-осевому оборудованию.
Как правило, детали призматической формы, доступные с одной или двух сторон, более экономичны, чем детали, требующие сложной ориентации и траекторий движения инструмента.
Плотность элементов и время обработки
Каждое добавленное углубление, отверстие, резьба или паз увеличивают время обработки. Например:
Если для обработки алюминиевой детали по 3-осевой технологии требуется 25 минут черновой обработки и 15 минут чистовой обработки, то добавление многочисленных прецизионных отверстий, зенковок и фасок может легко увеличить это время еще на 10–20 минут, умноженных на почасовую ставку цеха. При выполнении заказов на изготовление прототипов из нескольких деталей это влияние накапливается.
Допуски, геометрические допуски и их влияние на ценообразование
Допуски определяют, насколько точно изготовленная деталь должна соответствовать номинальным размерам. Более жесткие допуски требуют более низких параметров обработки, специального планирования процесса и более детального контроля.
Типичные диапазоны допусков
Типичные ситуации с допусками при изготовлении прототипов на станках с ЧПУ:
Общие допуски : ±0.1 мм (±0.004 дюйма) легко достижимы на большинстве станков с ЧПУ без специальных мер для многих материалов.
Умеренно жесткие допуски: около ±0.02–0.05 мм (±0.0008–0.002 дюйма) часто требуют более тщательного выбора инструмента, надежной фиксации и оптимизированных условий резки.
Высокая точность обработки: в диапазоне ±0.005–0.01 мм (±0.0002–0.0004 дюйма) может потребоваться чистовая обработка с меньшей подачей, возможно, шлифовка или хонингование после обработки на станке с ЧПУ, стабильный контроль температуры и длительные процессы контроля качества.
Обозначения геометрических допусков и размеров, а также функциональные поверхности.
Требования к геометрическим размерам и допускам (GD&T), такие как плоскостность, перпендикулярность, положение, круглость или биение, могут существенно влиять на стоимость, особенно когда они применяются к большим поверхностям или нескольким элементам одновременно.
Стоимость в основном изменяется в следующих случаях:
- В рамках одной установки необходимо контролировать несколько опорных точек.
- Для обеспечения точности формы необходимы точная чистовая обработка и надежное зажимание.
- Для обеспечения точности позиционирования отверстий необходимы прецизионное сверление/развертывание и тщательный контроль качества.
При прототипировании на станках с ЧПУ ограничение жестких допусков только критически важными функциональными элементами снижает затраты, сохраняя при этом техническую корректность прототипа.
Стоимость обработки поверхности и последующей обработки
Требования к качеству обработки поверхности влияют на стратегию траектории движения инструмента, условия резания и дополнительные виды обработки. Базовая обработанная поверхность часто является наименее затратной, в то время как декоративные или защитные покрытия увеличивают количество операций.
| Тип финиша | Описание | Типичная шероховатость (Ra) | Добавлены этапы процесса. | Относительное влияние затрат |
|---|---|---|---|---|
| обработанный | Видны следы от инструментов, дополнительная обработка не проводилась. | ~1.6–3.2 мкм | Никаких дополнительных работ, кроме механической обработки. | Очень низкий |
| Дробеструйная обработка | Однородная матовая поверхность | ~3.2–6.3 мкм | Маскировка (при необходимости), пескоструйная обработка | От низкого до среднего |
| Анодирование (Тип II) | Декоративное и коррозионностойкое покрытие для алюминия. | Зависит от способа приготовления основы. | Химическая обработка, окрашивание, герметизация | Средний |
| Твердое анодирование (Тип III) | Прочное износостойкое покрытие | Зависит от процесса | Толстый слой, более жесткий контроль | От среднего до высокого |
| Порошковое покрытие | Толстое декоративное и защитное покрытие | Текстура поверхности варьируется | Предварительная обработка, нанесение покрытия, отверждение | Средний |
| Полировка: | Улучшенный блеск или прозрачность | субмикронный возможный | Этапы полировки: ручные или полуавтоматические | Высокий (особенно для сложных форм) |
| Гальваническое покрытие (например, никель, хром) | Коррозионная стойкость, внешний вид | Зависит от субстрата и процесса. | Активация поверхности, гальваническое покрытие, иногда полировка. | От среднего до высокого |
Базовая отделка выполнена на станке с ЧПУ.
Основной тип базового покрытия определяется следующими факторами:
- Тип и геометрия инструмента
- Скорость вращения шпинделя и подача на зуб
- Стратегия пошагового перемещения и спуска на плоских и трехмерных поверхностях
- Состояние станка (биение шпинделя, жесткость).
Если чертеж допускает более широкий диапазон шероховатости, время и стоимость обработки могут быть ниже, поскольку допустимы более толстые срезы и большие шаги обработки.
Количество, размер партии и экономия от масштаба
Прототипирование на станках с ЧПУ часто ассоциируется с небольшими объемами, но даже при малых объемах размер партии оказывает существенное влияние на цену за единицу продукции.
Настройка и распространение программного обеспечения
Наладка и программирование представляют собой в основном фиксированные затраты для детали с заданной геометрией. Они могут включать в себя:
- Программирование CAM-систем и проверка траектории движения инструмента
- Настройка станка (загрузка инструмента, измерение, установка смещения)
- Первая статья: экспериментальное исследование и корректировка
Если на программирование и настройку детали требуется 3 часа, то производство 1 детали вместо 20 существенно меняет распределение этих часов на единицу продукции. По этой причине в расценках на 1, 5, 10 и 50 деталей может наблюдаться снижение себестоимости единицы продукции, даже если время обработки одной детали остается практически одинаковым.
Практические соображения по планированию
По возможности, группировка потребностей в прототипах в несколько большие партии может снизить стоимость одной детали. Однако для ранней проверки конструкции заказ очень небольшой партии может оказаться в целом более экономичным, чем избыточное производство деталей, которые впоследствии устареют после итераций проектирования.
Подготовка, программирование и монтаж оборудования.
Сложность настройки и оснастки влияет как на стоимость, так и на сроки выполнения заказа. Некоторые прототипы легко зажимаются с помощью стандартных тисков или патронов, в то время как для других требуется разработка и изготовление оснастки по индивидуальному заказу.
Сложность программирования
Усилия, затрачиваемые на программирование CAM-систем, возрастают при:
- Количество операций и смен инструментов
- Многоосевые стратегии для поверхностей произвольной формы
- Система предотвращения критических столкновений на 5-осевых станках
- Требование к оптимизированным траекториям движения инструмента для достижения высоких допусков или качества поверхности.
Для простых призматических деталей программирование может быть относительно быстрым. Для сложных 3D-поверхностей, скульптурных компонентов или деталей, требующих одновременной 5-осевой обработки, программирование может занять несколько часов, и это время необходимо оплатить, даже если производится всего несколько деталей.
Крепление и фиксация
Решения по фиксации заготовки влияют на повторяемость и время обработки между операциями. При выборе оснастки следует учитывать следующие факторы:
- Пределы жесткости детали и усилия зажима
- Требуется доступ к нескольким сторонам в рамках одной установки.
- Базовые и опорные поверхности согласно чертежу.
- Использование мягких зажимных губок, вакуумных зажимов или специальных пластин.
Изготовление нестандартных приспособлений увеличивает трудозатраты на проектирование и механическую обработку, но может быть оправдано для прототипов, которые, как ожидается, перейдут в мелкосерийное производство, где приспособление затем можно будет использовать повторно.
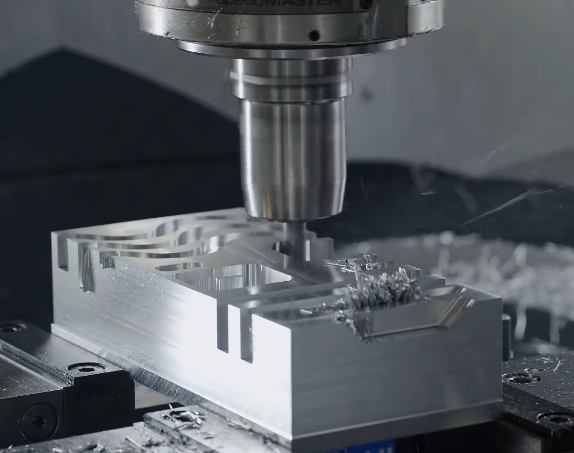
Влияние типа станка и количества осей на стоимость
Выбор станка напрямую влияет как на почасовую оплату, так и на доступную производительность. Более сложные станки обходятся дороже в эксплуатации и обслуживании, но позволяют сократить количество переналадок и повысить общую точность при изготовлении сложных деталей.
Типичные категории машин
К числу распространенных типов станков, используемых в ЧПУ-прототипировании, относятся:
- 3-осевые вертикальные обрабатывающие центры
- Четырехосевые фрезерные станки с поворотными столами или цапфами
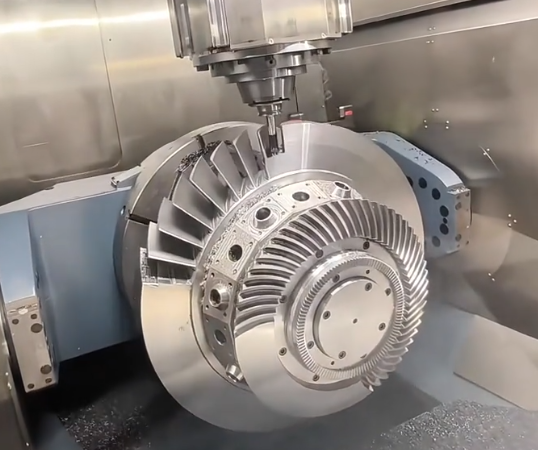
- 5-осевые центры одновременной обработки
- Токарные станки с ЧПУ (двухосевая токарная обработка)
- Фрезерно-токарные центры с приводным инструментом и осью Y
Трехосевые станки экономичны для плоских и призматических деталей. Пятиосевые станки выбираются для деталей с многогранными элементами или сложной трехмерной геометрией. Хотя почасовая ставка пятиосевого станка обычно выше, чем у трехосевого, сокращение количества переналадок и большая гибкость часто оправдывают его использование для некоторых прототипов.
Инспекция, контроль качества и документирование
Контроль качества — это не только техническое требование, но и элемент затрат. Для прототипов, изготовленных на станках с ЧПУ, могут потребоваться различные уровни проверки, от простой проверки размеров с помощью штангенциркуля до полных отчетов, основанных на измерениях, выполненных на координатно-измерительной машине.
Объем проверки
На стоимость инспекции влияют следующие факторы:
- Количество размеров и характеристик для проверки
- Методы измерения (ручные инструменты, измерительные приборы, координатно-измерительные машины, оптические приборы)
- План выборочного контроля (100% осмотр против частичного отбора проб)
- Официальная документация (отчеты FAI, сертификаты на материалы, отслеживаемость)
Проект прототипа, включающий полную проверку первого образца с отслеживаемой документацией ключевых характеристик, естественно, обходится дороже, чем проект, требующий лишь базовых проверок. При определении требований к проверке, согласование их с фактическим использованием прототипа и уровнем риска позволяет избежать ненужных затрат.
Вторичные операции и сборка
Для изготовления многих прототипов на станках с ЧПУ требуются операции, выходящие за рамки базового фрезерования или токарной обработки , что влечет за собой дополнительные затраты и этапы планирования.
Общие вторичные операции
К числу часто запрашиваемых операций относятся:
- Накатка или формовка резьбы (для конкретных крепежных элементов и материалов)
- Термическая обработка стали (закалка, отпуск, снятие напряжений)
- Сварка или пайка нескольких деталей, изготовленных на станках с ЧПУ.
- Сборка вставок, втулок или подшипников методом запрессовки или склеивания.
- Лазерная маркировка, гравировка или идентификация деталей.
Каждый дополнительный этап увеличивает время обработки и часто требует привлечения сторонних специалистов (например, для термообработки или обработки поверхности), что может привести к дополнительным логистическим затратам. Для ранних прототипов упрощение сборки или сокращение количества операций после механической обработки может привести к более экономичному решению в целом.
Управление проектами, сроки выполнения и срочность
Требования к срокам выполнения заказа оказывают существенное влияние на стоимость прототипирования на станках с ЧПУ. Более сжатые сроки часто требуют сверхурочной работы, приоритетного планирования или параллельного использования станков, что в совокупности увеличивает стоимость.
Стандартная или ускоренная доставка
Стандартные сроки выполнения позволяют цеху оптимально выстраивать последовательность работ и распределять оборудование между несколькими клиентами. Для срочных проектов необходимо расставлять приоритеты, что иногда приводит к прерыванию текущих работ и использованию дополнительных ресурсов для достижения запрошенной даты поставки. Как правило, это отражается на более высоких ценах на одну и ту же деталь при срочном заказе.
Вопросы проектирования и оптимизации затрат
На этапе проектирования можно повлиять на многие факторы, влияющие на стоимость. Принципы проектирования с учетом технологичности позволяют инженерам сохранять функциональность, одновременно снижая сложность обработки и время изготовления.
Типичные проектные решения, влияющие на стоимость.
Вот несколько примеров решений, влияющих на стоимость прототипа:
- Использование размеров отверстий и резьбы, соответствующих стандартным инструментам и метчикам.
- Снижение некритичных допусков до общих диапазонов обработки.
- Упрощение подрезов и внутренних элементов, требующих специальной оснастки.
- Поддержание толщины стенок и ребер в пределах, допускающих механическую обработку без чрезмерного отклонения.
- Объединение функций для сокращения количества настроек или необходимых ориентаций станка.
Когда стоимость является важнейшим фактором, обмен 3D-моделями и чертежами с поставщиком оборудования для механической обработки и обсуждение альтернативных решений часто приводят к более эффективной конструкции, при этом сохраняя функциональные требования.
Типичные проблемы, связанные со стоимостью прототипирования на станках с ЧПУ.
Некоторые повторяющиеся проблемы часто приводят к более высоким, чем ожидалось, затратам на прототипирование с ЧПУ. Выявление этих проблем на ранней стадии помогает избежать бюджетных затруднений.
Неоднозначные чертежи и неполные технические условия.
Чертежи с нечеткими размерами, недостающими допусками или неполными спецификациями материалов и отделки требуют дополнительных уточнений. Время, затраченное на решение этих вопросов, входит в стоимость проекта и может задержать процесс составления сметы.
Сочетание требований к прототипу и серийному производству
Иногда прототипы проектируются с тем же уровнем документации и прослеживаемости, что и серийные детали, включая подробные планы контроля качества и сертификацию. Если эти требования не являются необходимыми для достижения цели создания прототипа, они могут значительно увеличить стоимость без соответствующей добавленной стоимости на этапе прототипирования.